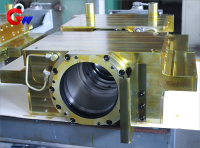
Màquina de laminació en fred del bloc de rodaments de rodets intermedis del costat operatiu
Material i tractament tèrmic del bloc de rodaments de rodets intermedis al costat de funcionament del laminador en fred
Material del cos del bloc de rodaments de rodets intermedis del costat de funcionament:
Ferro colat d'alta resistència (HT300/HT350) o acer colat (ZG310-570), amb una resistència a la tracció de ≥500 MPa.
Folre resistent al desgast:
Bronze (ZCuAl10Fe3) o material compost de polímer, com ara material de PTFE modificat.
Tractament tèrmic:
Les peces de fosa requereixen un tractament d'envelliment per eliminar la tensió interna i l'enduriment d'alta freqüència de les superfícies de contacte crítiques, amb una duresa típica de HRC 45-50.
Marca: GW Precision
Origen del producte: Liaoyang
Termini de lliurament: Estipulació contractual
- GW Precision
- Xina, Luoyang
- Estipulació contractual
- Informació
Laminadora en fred del bloc de rodaments de rodets intermedis del costat operatiu
Dimensions i toleràncies del bloc de rodaments de rodets intermedis del costat de funcionament
Forats d'instal·lació de rodaments:
Els forats d'instal·lació dels rodaments es mecanitzen amb precisió segons el tipus de rodament i els requisits del laminador. Per a rodaments com els rodaments de rodets cònics de quatre files de la sèrie TQO, la tolerància d'ajust aplicable sol ser H6 per al forat interior o js6 per al diàmetre exterior, d'acord amb les especificacions del fabricant del rodament i el disseny real del muntatge.
Rugositat de la superfície:
La Ra de la superfície d'acoblament del coixinet és ≤ 0,8 μm, mentre que la Ra de la superfície no d'acoblament és ≤ 3,2 μm. La rugositat controlada de la superfície ajuda a proporcionar un ajustament estable del coixinet i una condició de contacte fiable.
Precisió de posicionament:
La rodonesa del forat del coixinet és ≤ 0,008 mm i la coaxialitat és ≤ 0,015 mm/500 mm. El joc d'ajust amb el coll del rodet és de 0,05-0,10 mm, tenint en compte l'expansió tèrmica i les condicions reals de funcionament.
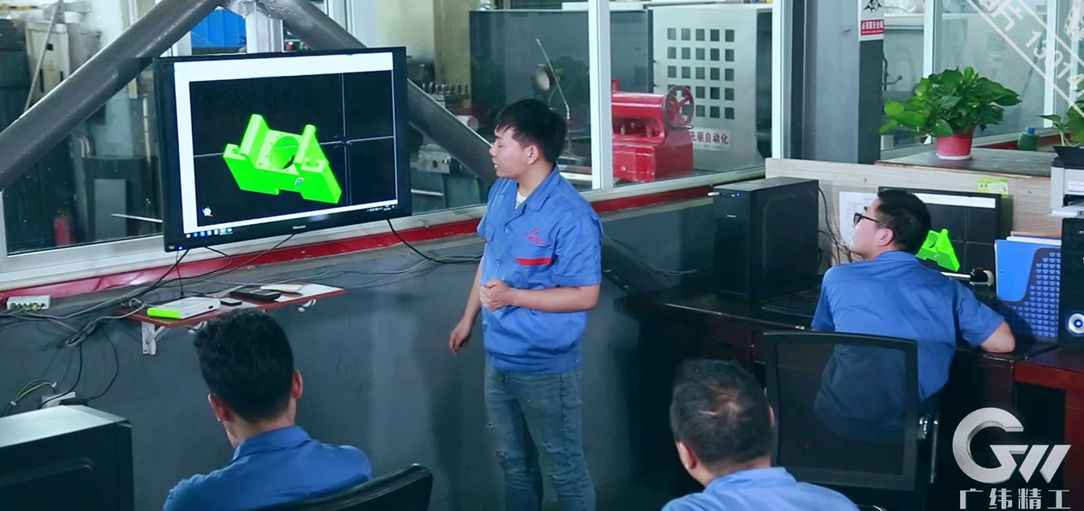
Programació de mecanitzat CNC
Els programes de mecanitzat CNC es verifiquen mitjançant simulació basada en PC abans de la producció. Les trajectòries de les eines i les seqüències de mecanitzat s'optimitzen per millorar la precisió dimensional, reduir el moviment innecessari de les eines i mantenir una qualitat de mecanitzat constant. Una planificació adequada del procés també ajuda a produir superfícies mecanitzades netes i uniformes al bloc de coixinets.
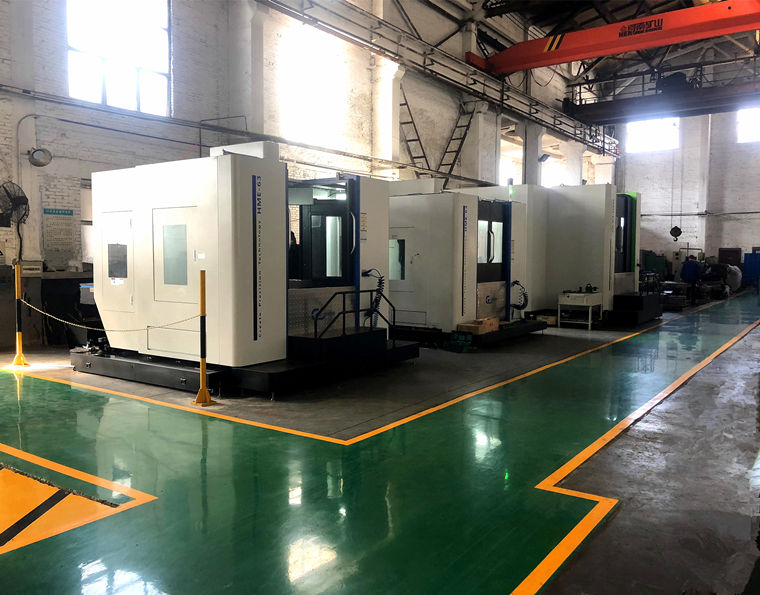
Equips de processament d'alta precisió
Els centres de mecanitzat horitzontal CNC, els centres de mecanitzat vertical CNC, els centres de mecanitzat de cinc eixos i altres equips d'alta precisió es seleccionen segons la mida i la complexitat estructural del bloc de rodaments de rodets intermedis del costat operatiu. Aquestes màquines proporcionen la precisió de posicionament i la capacitat de mecanitzat necessàries per a grans forats de rodaments, superfícies de muntatge, forats de cargols i característiques estructurals complexes.
Procés de fabricació i muntatge
Els forats dels coixinets es mecanitzen en màquines de mandrinar i fresar CNC amb una precisió de nivell IT6 quan s'especifica. Es pot utilitzar el brunyit o el rectificat per a l'acabat final per aconseguir la precisió dimensional i la qualitat superficial requerides. L'error posicional dels forats crítics dels cargols és ≤ 0,05 mm per garantir una connexió precisa amb el marc del laminador.
Requisits de muntatge:
La precàrrega del rodament s'ajusta segons les especificacions del fabricant del rodament i el disseny real del laminador. Per a les disposicions de rodaments aplicables, la precàrrega axial es pot especificar en 8-12 kN. Es poden utilitzar femelles hidràuliques durant la instal·lació per proporcionar una força de muntatge controlada i evitar càrregues d'impacte sobre el rodament, el coll del rodet i el bloc de rodaments.
Control de processos de qualitat
El control de qualitat s'implementa durant tot el procés de fabricació, des de la preparació de la peça en brut i la detecció de defectes fins al tractament tèrmic, el mecanitzat CNC, l'acabat i la inspecció final. Cada procés s'inspecciona i s'aprova abans que la peça passi a la següent fase de fabricació.
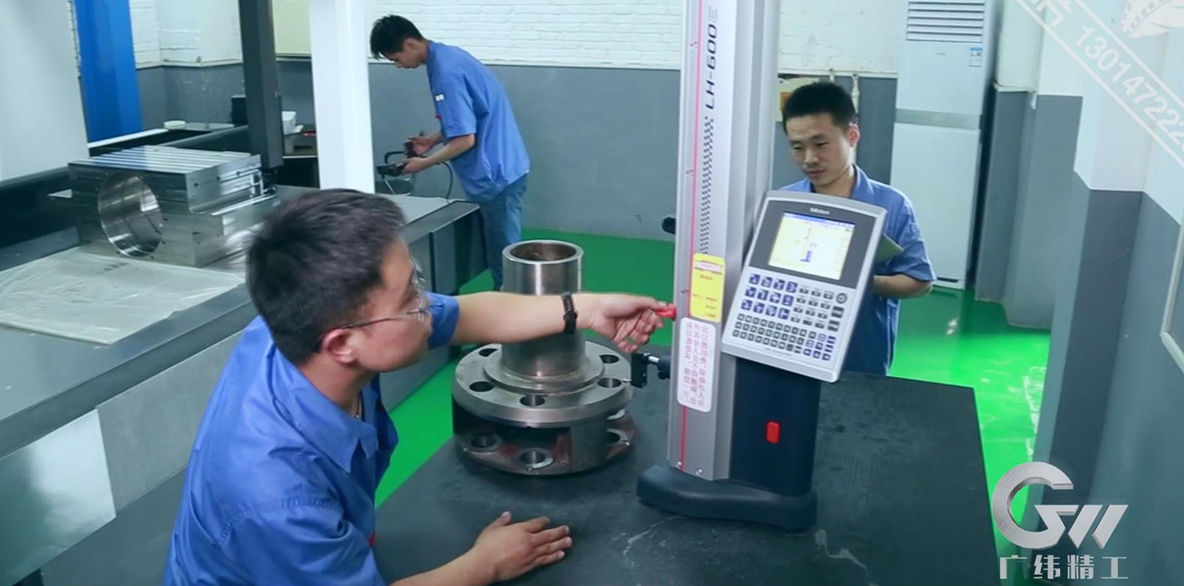
Inspecció i proves
S'utilitzen procediments estrictes d'inspecció i proves per verificar la qualitat de cada bloc de rodaments de rodets intermedis del costat operatiu. La documentació de qualitat pot incloure anàlisis de la composició química, registres de tractament tèrmic, informes de detecció de defectes, inspecció de tolerància dimensional i inspecció de tolerància geomètrica. Les màquines de mesura de coordenades i altres instruments d'inspecció de precisió s'utilitzen per verificar les dimensions crítiques del mecanitzat, la geometria del forat, les posicions dels forats i les toleràncies de forma i posició. Tots els registres d'inspecció es mantenen per a una traçabilitat completa de la fabricació.
Lubricació i segellat del bloc de rodaments de rodets intermedis
Sistema de lubricació:
El rodament de rodets intermedis pot utilitzar lubricació concentrada amb oli líquid amb una pressió de 0,3-0,5 MPa i un cabal de 30-50 L/min, o lubricació oli-aire amb un cabal de subministrament d'oli d'aproximadament 5-10 gotes/min, segons els requisits de l'equip i del rodament. La viscositat recomanada de l'oli lubricant és ISO VG 68-100 a 40 °C, subjecta a la velocitat de funcionament del rodament, la càrrega, la temperatura i el sistema de lubricació.
Disseny de segellat:
Una estructura de segellat combinada que consisteix en un segellat de laberint i un segellat de llavi reforçat amb molla es pot utilitzar per reduir l'entrada d'aigua, pols, refrigerant de rodament i partícules metàl·liques. El requisit de neteja aplicable es pot especificar com a ISO 4406 18/16/13. Els materials de segellat inclouen fluorocautxú resistent a altes temperatures (FKM) o poliuretà (PU), seleccionats segons la temperatura de funcionament, el lubricant, el refrigerant i les condicions de desgast.