Mànega d'acer 35CrMoV personalitzada de la màquina de laminació en fred
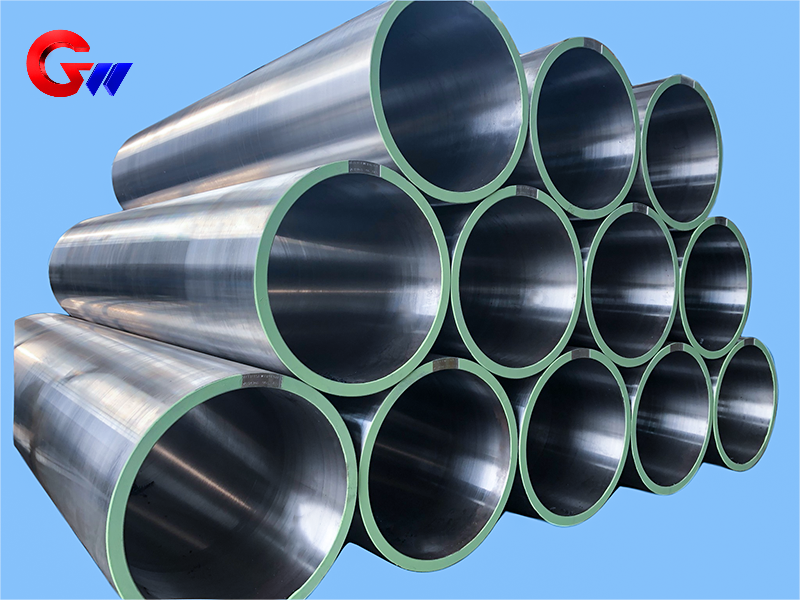
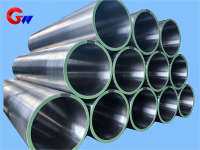
El màniga d'acer 35CrMoV per a laminadors en fred és un component d'alta resistència personalitzat per a la transmissió de força, el suport de corrons i el posicionament de precisió en equips de laminació en fred. L'especificació del màniga és Φ502 × Φ560 × 1700 mm. En estat tremp i revenit, les propietats mecàniques subministrades inclouen una resistència a la tracció de 900–1100 MPa, un límit elàstic de 750–950 MPa, una elongació de ≥12%, una energia d'impacte de ≥50 J a temperatura ambient, una duresa de HRC 28–35 i una contracció seccional de ≥45%. El màniga es fabrica mitjançant processos de forja controlada, mecanitzat de precisió, tractament tèrmic, reforç superficial i inspecció.
- GW Precision
- Xina, Luoyang
- Estipulació contractual
- La capacitat anual de la bobina d'acer és de 4000 peces
- Informació
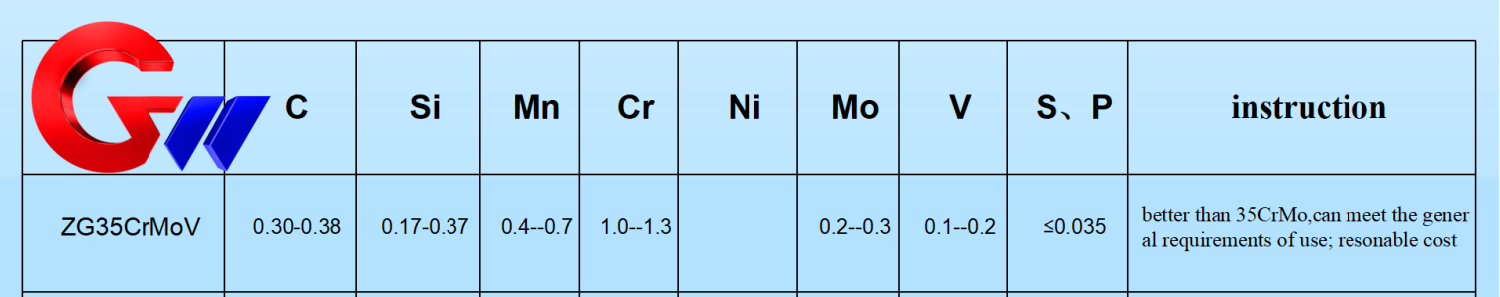 Màniga d'acer 35CrMoV personalitzada per a la màquina de laminació en fred
ElMànega d'acer 35CrMoV per a laminadors en fredés un component mecànic personalitzat dissenyat per a la transmissió de força, el suport de corrons, el posicionament i el funcionament estable en equips de laminació en fred. El màniga està fabricat a partir deAcer 35CrMoVi té una mida especificada deΦ502 × Φ560 × 1700 mm.
Durant el laminatge en fred, la màniga està exposada al parell de laminació, la força de laminació radial, les vibracions, la càrrega d'impacte, la fricció de lliscament i els canvis de temperatura. Per tant, les seves propietats materials, concentricitat, cilindricitat, precisió dimensional, duresa superficial i equilibri dinàmic s'han de controlar d'acord amb els requisits del laminador.
Propietats mecàniques de l'acer 35CrMoV
Les dades de propietats mecàniques subministrades s'apliquen aAcer 35CrMoV en estat temperat i temperat, utilitzant tremp seguit de reveniment a alta temperatura.
Els valors de rendiment típics són:
Resistència a la tracció: 900–1100 MPa, provat segons GB/T 228.1 (ISO 6892)
Límit elàstic: 750–950 MPa
Elongació: ≥12%, amb una longitud de calibre de 5d, on d és el diàmetre de la mostra
Energia d'impacte: ≥50 J a temperatura ambient, segons GB/T 229 (ISO 148)
Duresa: HRC 28–35en estat temperat i temperat, segons GB/T 230.1
Retracció seccional: ≥45%
Aquestes propietats proporcionen una combinació de resistència, tenacitat i resistència a la deformació per a una màniga d'acer que funciona sota càrregues mecàniques repetides en equips de laminació en fred.
Comparació de materials
En comparació amb altres acers d'aliatge Cr-Mo utilitzats per a aplicacions de mànigues d'acer,35CrMoVproporciona una combinació equilibrada de força i tenacitat.
Com a referència, la comparació de materials subministrats dóna els següents valors típics:
| Material | Contingut de carboni | Contingut de vanadi | Resistència a la tracció | Característiques principals |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Força i resistència integrals, cost relativament baix |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Més resistència, però lleugerament menor tenacitat |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Alta tenacitat i resistència a la fatiga, inclòs el níquel |
La selecció de 35CrMoV proporciona un equilibri pràctic entre el rendiment mecànic i el cost de fabricació per a mànigues d'acer de laminació en fred personalitzades.
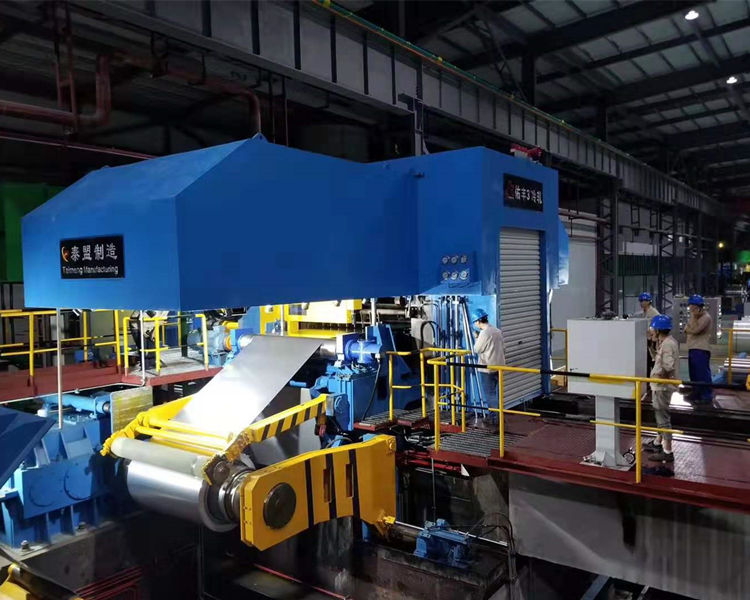
Funció en laminadors en fred
El personalitzatMàniga d'acer 35CrMoVrealitza diverses funcions en un laminador en fred.
Primer, proporcionatransmissió de força i suportEl màniga connecta el laminador i l'eix de transmissió, transfereix el parell de rodament que pot arribar a2000 kN·m o més, i suporta forces de rodament radials en el rang d'aproximadament500–3000 tonessegons les dades de l'aplicació proporcionades.
En segon lloc, la màniga proporcionaposicionament de precisióLa coaxialitat especificada entre el laminador i el sistema de transmissió és≤0,02 mmMantenir aquesta relació ajuda a reduir els problemes relacionats amb l'alineació, com ara la desviació de la tira i el gruix irregular de la tira.
En tercer lloc, la màniga contribueix aresistència a la fatiga i amortiment de vibracionsEls equips de laminació en fred poden experimentar vibracions i càrregues d'impacte, incloses forces dinàmiques causades per canvis sobtats en el cabal. Per tant, la màniga necessita prou resistència i tenacitat per suportar càrregues repetides.
Resistència al desgast i estabilitat tèrmica
La superfície de contacte entre el màniga d'acer i els components del coixinet o del corró pot experimentar fricció de lliscament a llarg termini. El requisit tècnic subministrat especifica una duresa superficial deHRC 50–55per millorar la resistència al desgast a la superfície de contacte.
Els equips de laminació en fred generalment funcionen aproximadament a60–120 °Csota les dades de condicions de treball subministrades. El màniguet ha de mantenir la precisió dimensional a aquestes temperatures i les seves característiques d'expansió tèrmica han de ser compatibles amb el sistema de laminació.
La combinació de la tenacitat del nucli i el reforç de la superfície permet que la màniga d'acer abordi diferents requisits entre l'estructura interna del material i la superfície de contacte de treball.
Forja i preparació de blancs
El procés de fabricació comença amb la preparació del toll. El procés subministrat especifica l'ús deLingots d'acer ESRper obtenir un estat de material més net, ambS i P controlats a ≤0,015%.
El blanc es forma a través deforja multidireccional a 1100–850 °C, amb una relació de forja de≥4Aquest procés de forja té com a objectiu eliminar els defectes relacionats amb la fosa i millorar l'estructura interna del material.
Després del forjat, la peça en brut es normalitza immediatament a880 °C × 2 hLa normalització s'utilitza per refinar l'estructura del gra i establir una condició adequada per al mecanitzat i el tractament tèrmic posteriors.
Mecanitzat de precisió
Després del forjat i del tractament tèrmic preliminar, la màniga d'acer se sotmet a un mecanitzat en brut i de semiprecisió.
Durant el mecanitzat en desbast, el diàmetre exterior i les cares finals es processen amb torn, deixant un marge de mecanitzat de2–3 mmTambé es realitzen trepats i roscats, amb una precisió de rosca especificada de6H.
Per al canal de refrigeració intern, s'utilitza la perforació de forats profunds. El requisit subministrat especifica un diàmetre de forat deΦ15 ±0,2 mmi la rectitud de≤0,1 mm/m.
A continuació, es perfora el forat interior perPrecisió IT7, amb cilindricitat controlada per a≤0,01 mmAquestes operacions de mecanitzat estableixen la base geomètrica per als processos posteriors de rectificat i afilat de precisió.
Tractament tèrmic i enfortiment superficial
El principal procés de tractament tèrmic per a la màniga d'acer 35CrMoV éstremp i reveniment a alta temperatura.
El procés de refredament especificat és850 °C seguit de refredament per oli, seguit d'un reveniment a alta temperatura a550 °C × 4 hLa duresa resultant s'especifica aHRC 28–32, tot mantenint la resistència del nucli necessària.
Per a la superfície de treball,nitruració iònicaes pot aplicar. La duresa superficial especificada és≥HV900, amb una profunditat de capa nitrurada de0,3–0,5 mmSegons les dades subministrades, aquest tractament pot augmentar la resistència al desgast aproximadamentcinc vegades.
Alternativament,tremp làseres pot utilitzar per enfortir selectivament la superfície de contacte. La duresa especificada després del tremp làser ésHRC 55–60, amb deformació controlada per a<0,03 mm.
Rectificat i inspecció de precisió
Després del tractament tèrmic i l'enfortiment superficial, la màniga d'acer se sotmet a un mecanitzat de precisió. ARectificadora cilíndrica CNCs'utilitza per al rectificat de precisió, amb tolerància dimensional controlada per±0,005 mmi la rugositat superficial deRa ≤0,4 μm.
El forat interior es processa més mitjançant un polit, amb una rodonesa controlada per≤0,005 mm.
La inspecció inclouproves per ultrasonssegons el subministratEN 10228-3estàndard, sense defectes superiors aΦ1 mmLa tensió residual també es pot inspeccionar mitjançant elmètode de difracció de raigs X, amb la capa de tensió de compressió especificada arribant≥0,2 mm.
Aquests procediments d'inspecció proporcionen un control addicional de la qualitat interna del material, la precisió del mecanitzat i la tensió residual del màniga d'acer acabada.
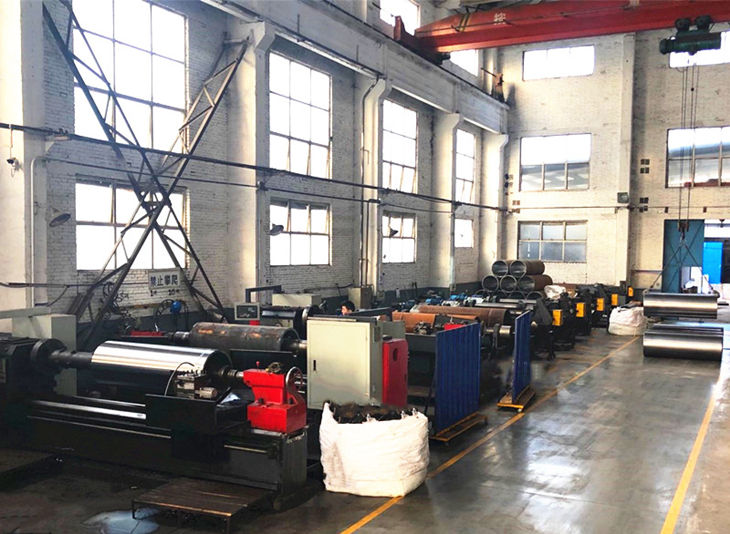
Equipament dedicat de perforació de forats
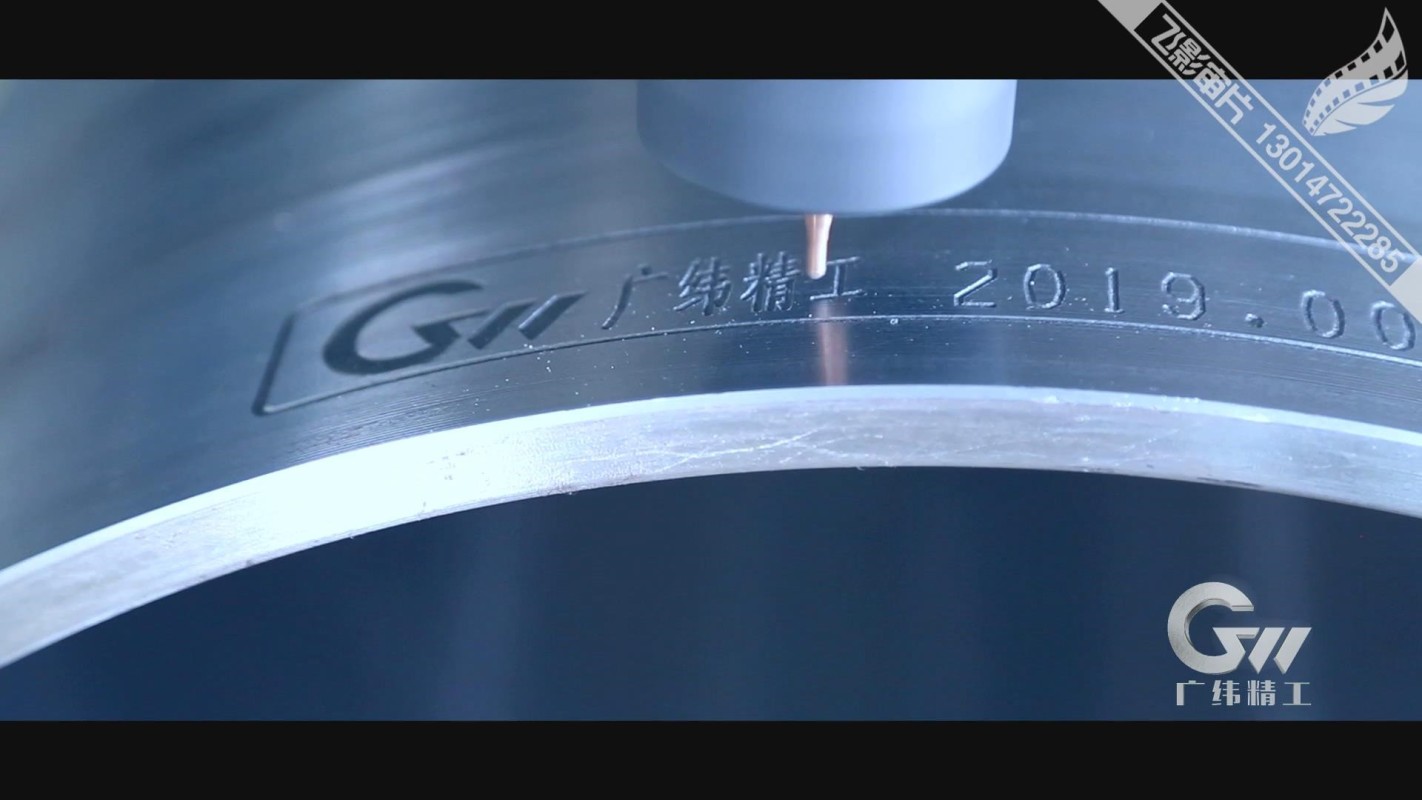
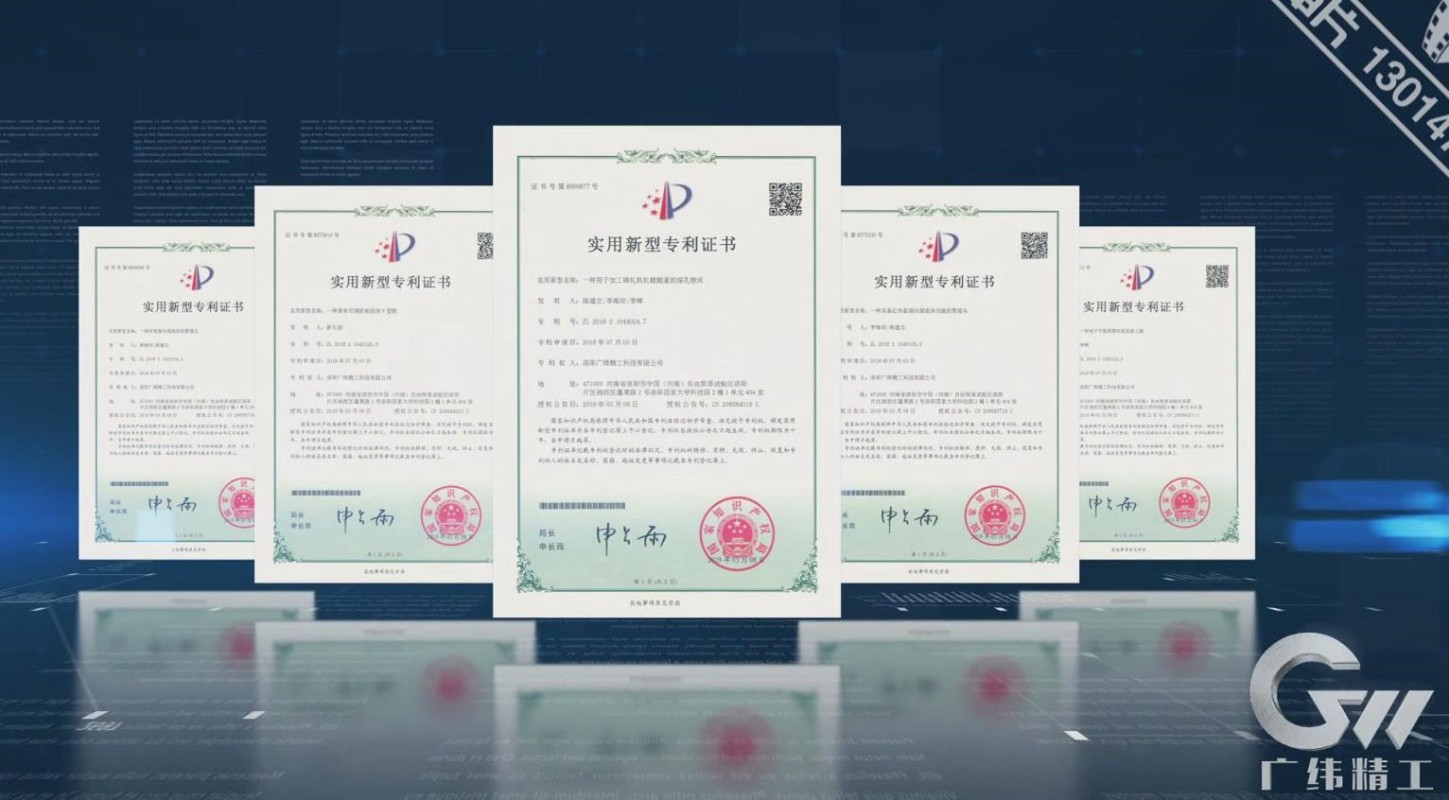
GW Precision Technology utilitza unamàquina de perforació de forats dedicada desenvolupada independentmentper al processament de mànigues d'acer. L'equip va ser investigat i desenvolupat per l'empresa i ha obtingut unapatent nacional.
La màquina està dissenyada amb bona rigidesa, una estructura de mecanitzat amb subjecció sense retorn i una alta precisió de mecanitzat. Mitjançant la millora contínua de l'equip i el procés de fabricació, GW Precision Technology ha desenvolupat un sistema de processament integrat per controlar laconcentricitat, cilindricitat, simetria i equilibri dinàmicde mànigues d'acer 35CrMoV.
Les toleràncies dimensionals específiques i els requisits de precisió geomètrica es controlen segons els requisits del client per a la màniga d'acer. Això permet adaptar el procés de fabricació a diferents configuracions de laminadors en fred i especificacions tècniques.
Màniga d'acer de laminació en fred personalitzada
ElMàniga d'acer 35CrMoVes fabrica segons els requisits tècnics del laminador en fred del client. La seva mida especificada ésΦ502 × Φ560 × 1700 mm, amb propietats mecàniques controlades, precisió de mecanitzat, rendiment superficial i requisits d'inspecció.
La ruta de fabricació s'integraPreparació de lingots d'acer ESR, forja multidireccional, normalització, mecanitzat en brut, trepat de forats profunds, trepat de forats interiors, tremp i reveniment, reforç superficial, rectificat de precisió, afilat i inspecció final.
Aquest procés integrat té com a objectiu proporcionar una màniga d'acer personalitzada amb la combinació necessària de resistència, tenacitat, resistència al desgast, precisió dimensional i precisió geomètrica per a aplicacions de laminació en fred.