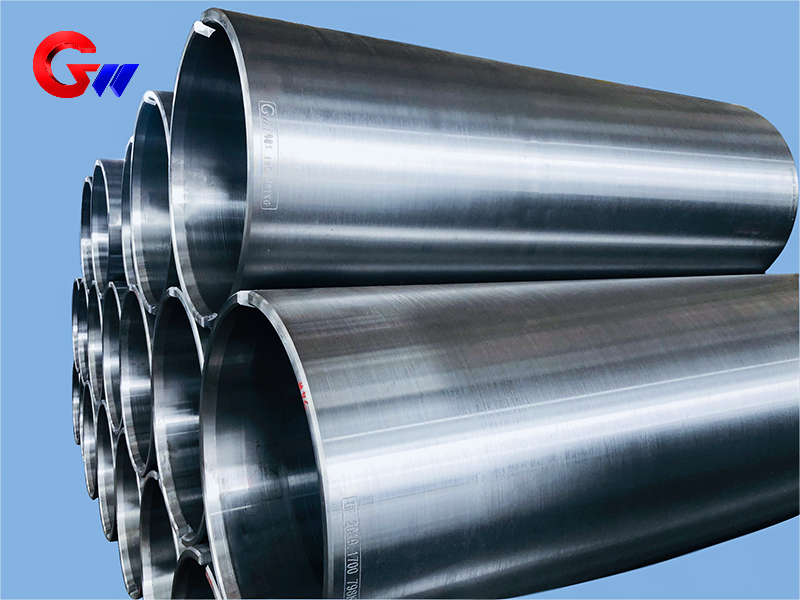
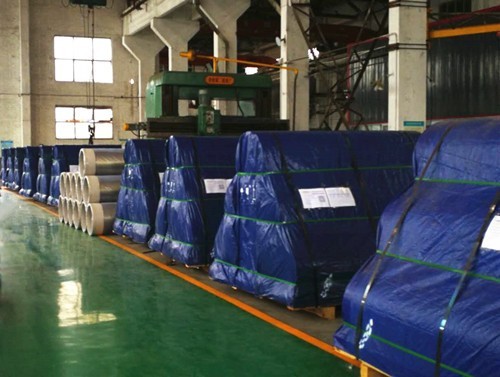
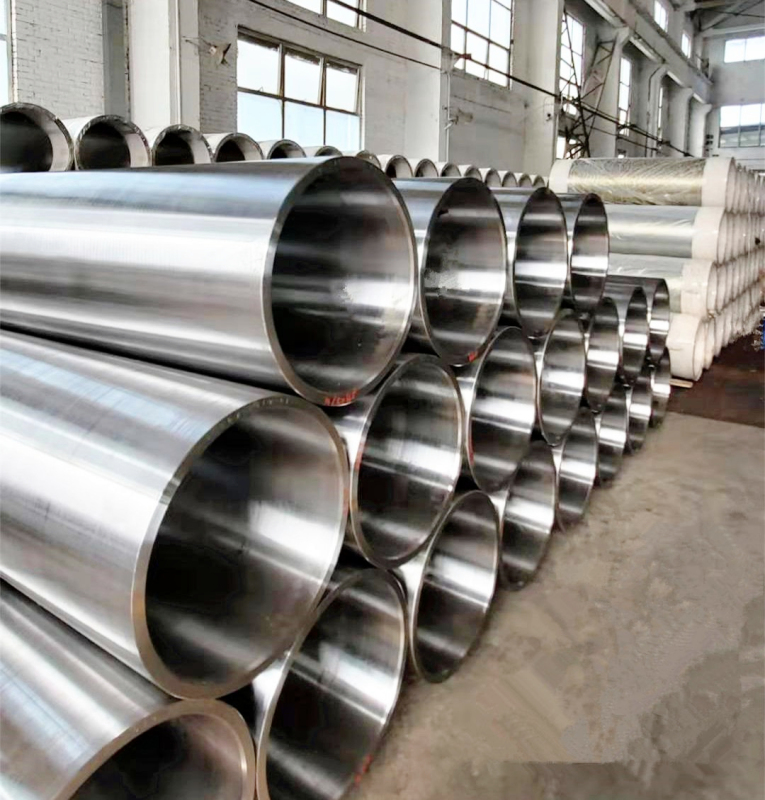
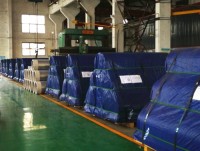
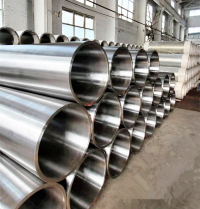
Carret d'acer de fosa utilitzat en la màquina de laminació de làmina de coure
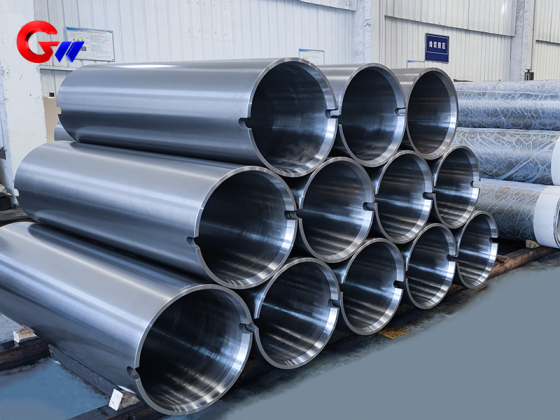
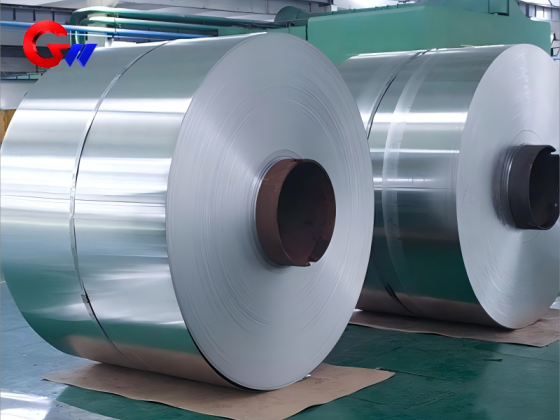
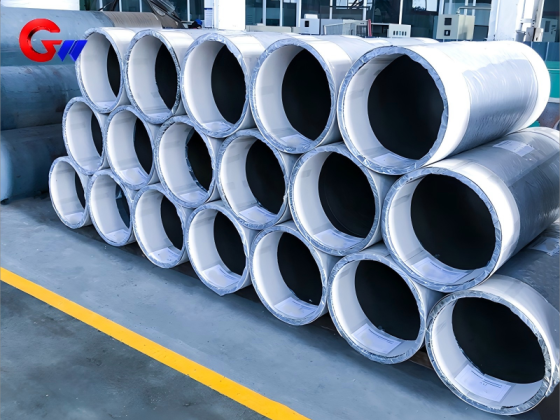
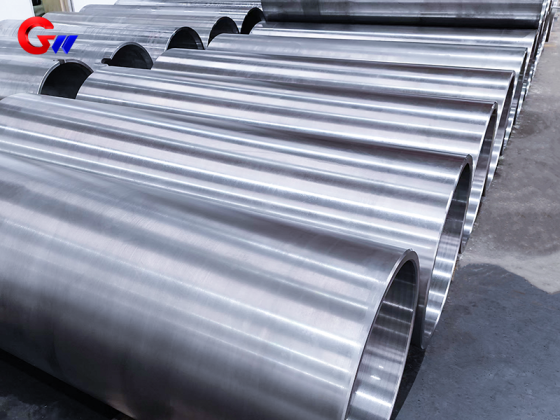
Mànega d'acer fosa 35CrMoV per a laminadors de làmina de coure, fabricada amb fosa centrífuga, tractament tèrmic, perforació dedicada, mecanitzat CNC de precisió i inspecció d'equilibri dinàmic del 100%. Les especificacions personalitzades inclouen 565 × 505 × 1600 mm i 665 × 605 × 2000 mm, amb propietats mecàniques i toleràncies geomètriques controlades segons els requisits del client.
- GW Precision
- Xina, Luoyang
- Estipulació contractual
- La capacitat anual de la bobina d'acer és de 4000 peces
- Informació
Carret d'acer de fosa utilitzat en la màquina de laminació de làmina de coure
| Carret d'acer de fosa | Material | Especificació |
| Utilitzat en la màquina de laminació de làmina de coure | 35CrMoV | 565 * 505 * 1600 |
| 35CrMoV | 665*605*2000 |
El màniga d'acer de fosa és un component mecànic de precisió gran que s'utilitza en equips de laminació de làmines de coure. GW Precision fabrica mànigues d'acer personalitzades segons els dibuixos del client, els requisits de material, les toleràncies dimensionals i els requisits de precisió geomètrica. Per a aquest producte,Acer d'aliatge 35CrMoVs'utilitza com a material, amb les especificacions disponibles de565 × 505 × 1600 mmi665 × 605 × 2000 mm.
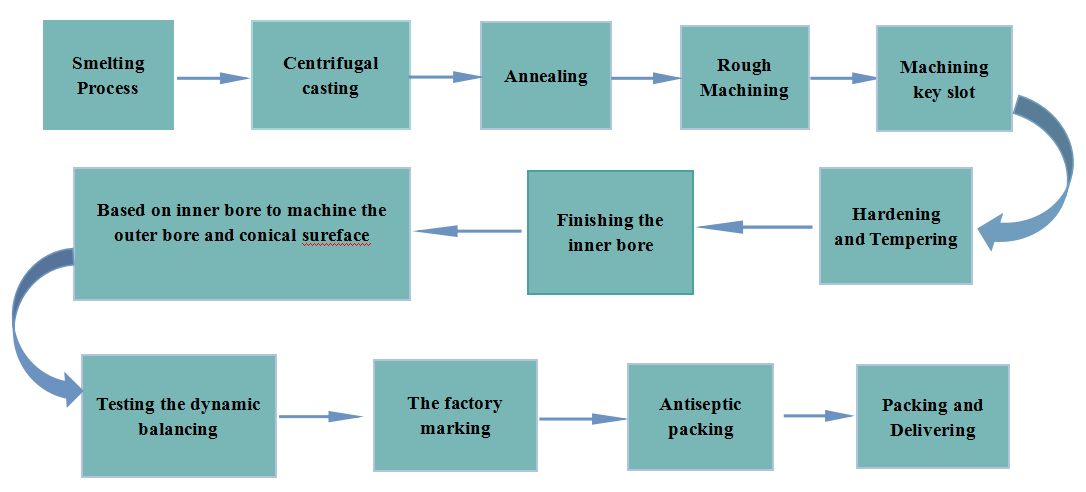
El procés de fabricació combina la fusió i la colada controlades, la colada centrífuga, el tractament tèrmic, la perforació dedicada, el mecanitzat CNC de precisió i la inspecció d'equilibri dinàmic. El sistema de processament complet es desenvolupa mitjançant la millora contínua per controlar la concentricitat, la cilindricitat, la simetria i l'equilibri dinàmic de la màniga d'acer de colada.
Material 35CrMoV i propietats mecàniques
La màniga d'acer de fosa 35CrMoV es tracta tèrmicament mitjançant tremp i reveniment per obtenir les propietats mecàniques requerides. Els indicadors de rendiment típics després del tractament tèrmic inclouen duresa, resistència a la tracció, límit elàstic, allargament, tenacitat a l'impacte i duresa a alta temperatura.
Les propietats mecàniques típiques són:
Duresa: HRC 48–52 a temperatura ambient, provat per la duresa Rockwell segonsASTM E18.
Resistència a la tracció: 1500–1800 MPa a temperatura ambient, provat segonsASTM E8.
Límit elàstic: 1200–1400 MPa.
Elongació: 10–15%, basat en unLongitud de calibre de 50 mm.
Resistència a l'impacte: 20–40 J/cm², provat pel mètode d'impacte d'osca Charpy.
Duresa vermella: ≥HRC 38 a 600 °C, provat després1 hora de manteniment a alta temperatura.
Aquestes propietats són importants per a una màniga d'acer utilitzada en maquinària de laminador, ja que el component ha de mantenir una resistència i una estabilitat dimensional adequades durant el funcionament mecànic continu. La condició final del tractament tèrmic i els requisits d'inspecció es poden controlar segons les especificacions tècniques del client.
Procés de fusió i colada controlat
GW Precision utilitza tecnologia de fusió i colada controlada per a la producció de mànigues d'acer de fosa. L'equip de fusió i colada està recolzat per procediments d'inspecció i proves per controlar la composició química del material de la màniga d'acer de fosa.
Un control precís de la composició del material proporciona una base fiable per a la fosa, el tractament tèrmic i el mecanitzat posteriors. El procés d'inspecció de materials s'utilitza per verificar que la màniga d'acer compleix els requisits de material especificats abans de procedir a les etapes de fabricació posteriors.
Per a mànigues d'acer de grans dimensions, la qualitat de la peça en brut de fosa té una influència directa en l'estabilitat del mecanitzat posterior i en la precisió geomètrica final. Per tant, el control del material i la qualitat de la fosa són parts importants de tot el procés de fabricació.
Fundició centrífuga per a la fosa de mànigues d'acer
Colada centrífugas'utilitza per a la màniga d'acer de fosa per millorar la qualitat i la integritat de les superfícies interiors i exteriors. El procés de fosa centrífuga ajuda a reduir l'aparició de defectes superficials com araesquerdes, inclusions d'escòria, porus i forats de sorra.
La qualitat de la superfície de la fosa és particularment important per a un component cilíndric gran, ja que el mecanitzat posterior ha d'establir superfícies cilíndriques interiors i exteriors precises a partir de la peça en brut de fosa. Un procés de fosa estable proporciona una base adequada per a operacions de mandrinat, tornejat, rectificat i altres operacions de mecanitzat de precisió.
Després de la fosa i la inspecció preliminar, la peça en brut del màniga d'acer passa als processos posteriors de mecanitzat i tractament tèrmic. La ruta de fabricació específica s'ajusta segons l'especificació del màniga i els requisits del client.
Tractament tèrmic de la màniga d'acer de fosa
El tractament tèrmic és una etapa important de fabricació per a la màniga d'acer de fosa 35CrMoV quan es requereixen propietats mecàniques específiques.
GW Precision aplica un procés de tractament tèrmic madur a les mànigues d'acer que requereixen un rendiment mecànic específic. Després del tractament tèrmic, es duen a terme les proves de propietats mecàniques corresponents per verificar l'estat del producte acabat.
El procés de tractament tèrmic està dissenyat per obtenir la duresa i la resistència necessàries, mantenint alhora les propietats mecàniques necessàries per a l'aplicació del laminador. La inspecció de les propietats mecàniques es realitza juntament amb la inspecció dimensional convencional, de manera que es pugui avaluar l'estat del producte tant des del rendiment del material com des de la precisió del mecanitzat.
Per a aquesta màniga d'acer de fosa de 35CrMoV, el rendiment típic tractat tèrmicament inclouDuresa HRC 48–52,Resistència a la tracció de 1500–1800 MPa,Límit elàstic de 1200–1400 MPa,10–15% d'elongació, iResistència a l'impacte de 20–40 J/cm²El requisit de duresa a alta temperatura és≥HRC 38 a 600 °C després d'una hora de manteniment.
La condició final del tractament tèrmic es controla d'acord amb els requisits de propietats mecàniques especificats pel client i els criteris d'inspecció aplicables.
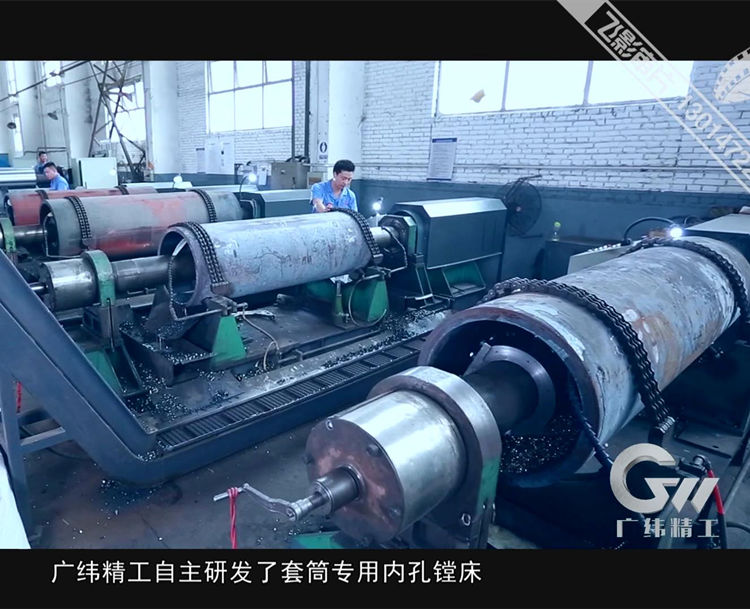
Màquina de perforació de forats dedicada
Una de les capacitats de fabricació importants per a aquesta màniga d'acer fos és la màquina de perforació de forats dedicada, desenvolupada independentment per l'empresa. L'equip va ser investigat i desenvolupat per GW Precision i ha obtingut unapatent nacional.
La màquina dedicada està dissenyada amb bona rigidesa i alta precisió de mecanitzat. La seva estructura de mecanitzat utilitza un dispositiu de subjecció antiretorn, que ajuda a mantenir la posició de la peça durant el procés de mecanitzat del forat.
El desenvolupament i la millora contínua d'aquest equipament dedicat han ajudat a GW Precision a establir un sistema de processament integrat per a grans mànigues d'acer. El sistema se centra en el controlconcentricitat, cilindricitat, simetria i equilibri dinàmical llarg de tot el procés de fabricació.
Les toleràncies dimensionals específiques i les toleràncies de precisió geomètrica es controlen estrictament d'acord amb els dibuixos i els requisits tècnics del client, en lloc d'aplicar una tolerància fixa independentment del disseny real del producte.
Mandrinat de precisió de la màniga d'acer en blanc
La peça en brut de la màniga d'acer de fosa es processa primer a la màquina de perforació específica desenvolupada per GW Precision.
Durant el mandrinat, la peça en brut del màniga es pot ajustar per aconseguir concentricitat entre els extrems frontal i posterior de l'obertura. Aquest mètode de posicionament ajuda a mantenir unes condicions de tall estables i a millorar la precisió del mecanitzat.
Durant el procés de tall, la peça roman fixa mentre l'eix de l'eina gira per mecanitzar el forat interior. Aquest mètode de mecanitzat evita errors associats amb la rotació de la peça, com ara la conicitat i altres errors de forma.
L'eliminació estable de les encenalls durant el mecanitzat també ajuda a millorar l'estat de la superfície mecanitzada i redueix la possibilitat que les encenalls ratllin la superfície processada. Aquestes característiques del procés són importants quan es mecanitzen mànigues d'acer de gran diàmetre i llargues longituds, on l'estabilitat del mecanitzat afecta directament la precisió geomètrica final.
Mecanitzat CNC de doble autocentratge
Després de la perforació i el mandrinat, la màniga d'acer de fosa es processa més mitjançant unmàquina-eina CNC de doble autocentratgedesenvolupat a partir de la recerca i l'experiència a llarg termini de GW Precision en el mecanitzat d'alta precisió de components de grans dimensions.
Els mandrils de suport hidràulic s'instal·len als dos extrems del màniguet. Aquests mandrils poden localitzar ràpidament els dos extrems del forat interior i ajudar a controlar la concentricitat entre les seccions frontal i posterior del forat interior dins de la tolerància permesa.
Després del posicionament, la màquina-eina processa la superfície cilíndrica exterior mentre controla la concentricitat entre els cercles interior i exterior dins del rang de tolerància admissible.
Els cercles cònics dels forats interiors a tots dos extrems també es processen i es controlen per mantenir la concentricitat dins de la tolerància especificada. Aquest mètode de mecanitzat de doble autocentratge és particularment útil per a mànigues d'acer grans, ja que la relació entre el forat interior, el diàmetre exterior i les superfícies de referència d'ambdós extrems té una influència directa en la precisió del muntatge final.
Precisió geomètrica i control de processos
Per a una màniga d'acer de fosa gran utilitzada en equips de laminació de làmines de coure, la precisió dimensional per si sola no és suficient per avaluar el producte final. També s'ha de controlar la relació entre les diferents superfícies mecanitzades.
Per tant, el sistema de processament integrat de GW Precision se centra en diverses característiques geomètriques clau, com araconcentricitat, cilindricitat i simetriaAquests paràmetres es controlen al llarg de la seqüència de processament en lloc de tenir-los en compte només durant la inspecció final.
La màquina de perforació dedicada, la màquina-eina CNC de doble autocentratge i els processos de mecanitzat de precisió relacionats treballen conjuntament per establir referències de mecanitzat estables per al màniga d'acer.
La tolerància dimensional i la tolerància geomètrica específiques es determinen segons els dibuixos i els requisits tècnics del client. Això permet fabricar la màniga d'acer de fosa per a diferents configuracions de laminadors de làmina de coure i diferents interfícies d'equips sense aplicar dimensions estàndard no compatibles.
Prova d'equilibri dinàmic
L'equilibri dinàmic és un element d'inspecció important per a una gran màniga d'acer giratòria utilitzada en maquinària de laminadors.
A més de la inspecció dimensional convencional i les proves de propietats mecàniques després del tractament tèrmic, GW Precision realitza una inspecció d'equilibri dinàmic per verificar encara més la qualitat dels productes de mànigues d'acer fos.
Unmàquina d'equilibri dinàmic de corretja circularestà disponible per aProva d'equilibri dinàmic 100%dels mànigues d'acer de fosa. La inspecció d'equilibri ajuda a identificar el desequilibri residual que podria afectar la condició de rotació del component.
Per a components giratoris grans, l'equilibri dinàmic està estretament relacionat amb un funcionament estable. Per tant, l'equilibri dinàmic s'incorpora al procés d'inspecció juntament amb la precisió dimensional, la precisió geomètrica i les propietats mecàniques tractades tèrmicament.
Mànega d'acer de fosa personalitzada per a laminadors de làmina de coure
La màniga d'acer de fosa 35CrMoV es fabrica per a aplicacions de laminació de làmines de coure i es pot personalitzar segons els dibuixos del client i els requisits tècnics. Les especificacions del producte disponibles a les dades actuals inclouen565 × 505 × 1600 mmi665 × 605 × 2000 mm.
El procés de fabricació de GW Precision inclou el control de materials i peces de fosa, la fosa centrífuga, el tractament tèrmic, la perforació de forats dedicats, el mandrinat de precisió, el mecanitzat CNC de doble autocentratge i la inspecció d'equilibri dinàmic.
La combinació d'aquests processos té com a objectiu proporcionar un control estable de l'estat del material, les propietats mecàniques, la precisió dimensional i la precisió geomètrica de la màniga d'acer. Per als productes que requereixen propietats mecàniques específiques, el tractament tèrmic es duu a terme d'acord amb els requisits tècnics aplicables, seguit de les proves de propietats mecàniques corresponents.
Per al mecanitzat de precisió, la màquina de perforació de forats específica desenvolupada per GW Precision proporciona un mètode de mecanitzat estable per a grans peces en brut de mànigues. El procés posterior de mecanitzat CNC de doble autocentratge controla la relació entre les superfícies cilíndriques interiors i exteriors i la geometria del forat interior de dos extrems.