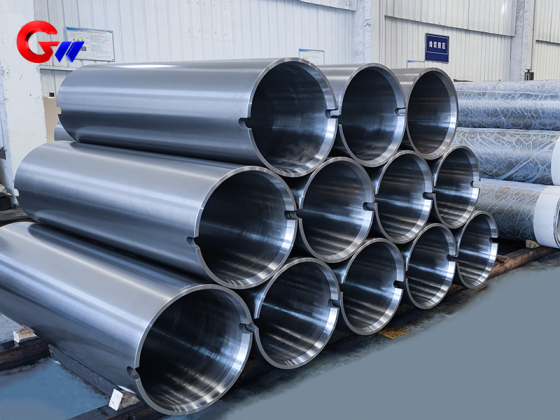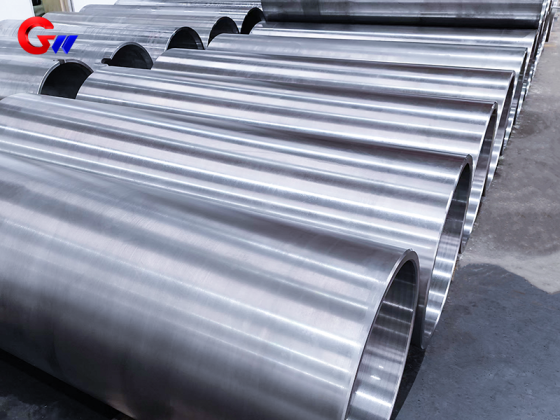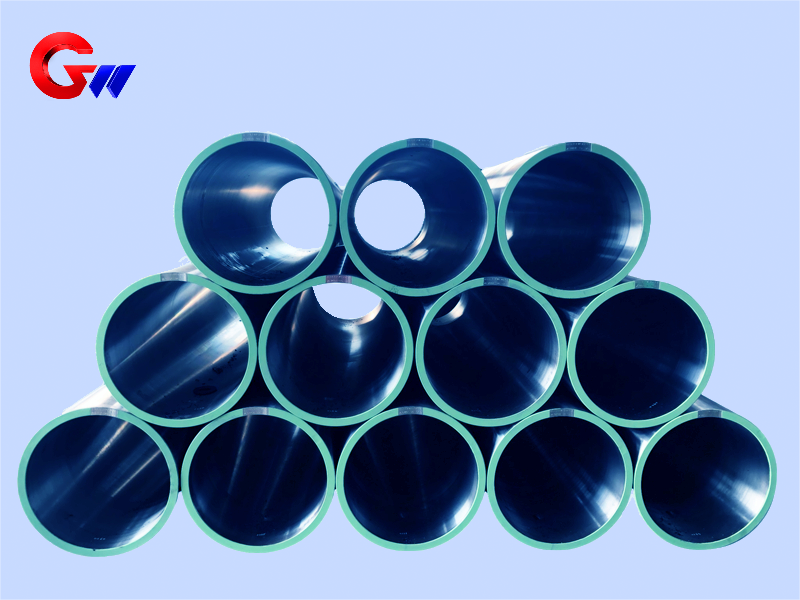
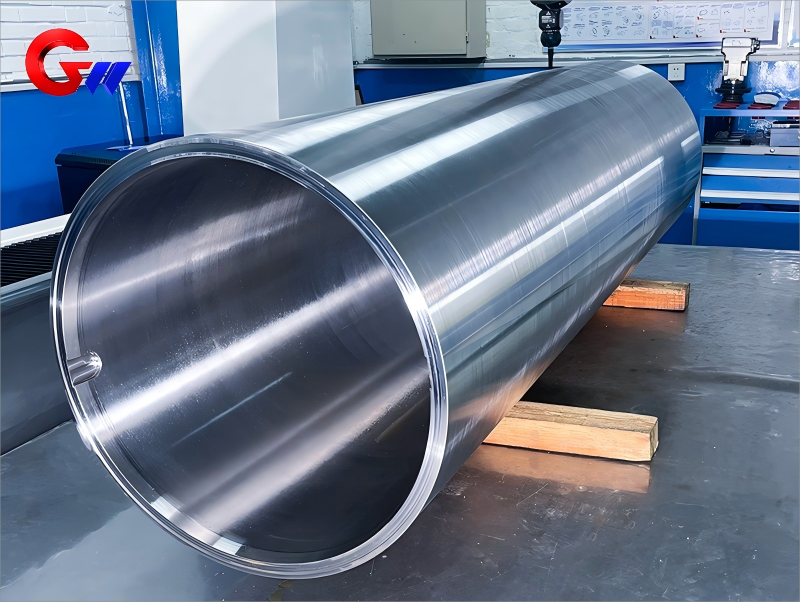
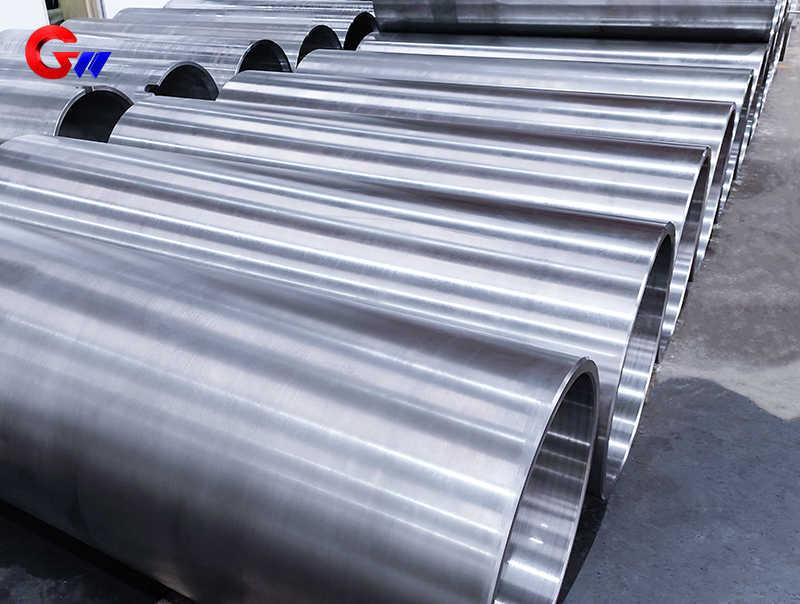
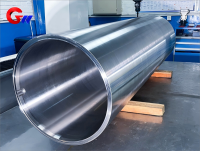
Carret d'acer 35CrMoV personalitzat de la màquina de laminació en fred
El carret d'acer 35CrMoV personalitzat per a màquines de laminació en fred està fabricat amb acer estructural d'aliatge d'alta resistència i tenacitat. Després del tremp i el reveniment a alta temperatura, el 35CrMoV proporciona una combinació equilibrada de resistència, tenacitat, resistència a la fatiga i rendiment a alta temperatura, cosa que el fa adequat per a components rotatius d'alta càrrega i alta precisió utilitzats en laminadors en fred.
GW Precision fabrica bobines d'acer 35CrMoV segons els dibuixos del client, la configuració de l'equip, els requisits dimensionals, les toleràncies de mecanitzat, els requisits de tractament tèrmic i els estàndards d'inspecció.
Tipus de producte: Carret d'acer 35CrMoV personalitzat
Material: 35CrMoV
Especificació: 665 × 605 × 2000 mm
Aplicació: Laminador en fred
Tractament tèrmic: Tremp i reveniment a alta temperatura
Mecanitzat: Mandrinat de precisió, afilat i rectificat
Equilibri dinàmic: nivell G2.5, ISO 1940
- GW Precision
- Xina, Luoyang
- Estipulació contractual
- La capacitat anual de la bobina d'acer és de 4000 peces
- Informació
Carret d'acer 35CrMoV personalitzat de la màquina de laminació en fred
El carret d'acer 35CrMoV personalitzat de GW Precision està dissenyat per a aplicacions d'alta càrrega i alta precisió en equips de laminació en fred. El carret d'acer es fabrica segons els dibuixos tècnics del client i els requisits reals del laminador. L'especificació del producte subministrat és de 665 × 605 × 2000 mm, mentre que altres dimensions es poden personalitzar segons la configuració de l'equip i els requisits de l'aplicació.
El 35CrMoV és un acer estructural d'aliatge d'alta resistència i tenacitat. El seu sistema d'aliatge de crom-molibdè-vanadi proporciona una bona trempabilitat, resistència a la fatiga i resistència a altes temperatures. El material és adequat per a components exposats a càrregues mecàniques repetides i rotació contínua o d'alta velocitat. El contingut controlat de sofre i fòsfor també ajuda a reduir la fragilitat tèrmica i a millorar la tenacitat a l'impacte.
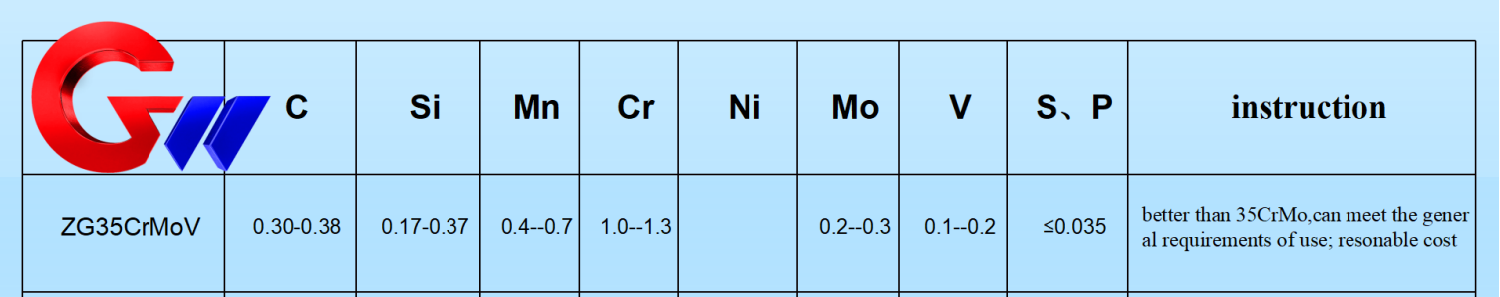
Segons les dades del material subministrades, la composició química típica del 35CrMoV inclou C 0,30–0,38%, Cr 0,80–1,10%, Mo 0,20–0,30% i V 0,10–0,20%, amb S/P controlat a ≤0,015%. Aquests elements d'aliatge proporcionen la base material per a la resistència, tenacitat, trempabilitat i resistència a la fatiga requerides en condicions de funcionament exigents.
Propietats mecàniques del 35CrMoV
Les propietats mecàniques del material de la bobina d'acer s'avaluen després del tremp i el reveniment a alta temperatura. La resistència a la tracció típica és de 900–1100 MPa, mentre que el límit elàstic és de 750–950 MPa. L'allargament és ≥12% basat en una longitud de calibre de 5d, on d representa el diàmetre de la mostra. L'energia d'impacte és ≥50 J a temperatura ambient, la duresa és HRC 28–35 en estat tremp i reveniment, i la taxa de contracció seccional és ≥45%.
Els estàndards d'assaig rellevants subministrats per a aquestes propietats inclouen GB/T 228.1 (ISO 6892) per a assaigs de tracció, GB/T 229 (ISO 148) per a assaigs d'impacte i GB/T 230.1 per a assaigs de duresa.
Per a aplicacions de càrrega dinàmica, les dades tècniques subministrades donen un límit de fatiga d'aproximadament 450–500 MPa durant 10⁶ cicles utilitzant una mostra llisa. Aquest rendiment de fatiga fa que el material sigui adequat per a components que experimenten càrregues repetides durant el funcionament del laminador. El rendiment real depèn de l'estat del material, el tractament tèrmic, la geometria, l'estat de la superfície i l'entorn operatiu.
Tractament tèrmic i rendiment a alta temperatura
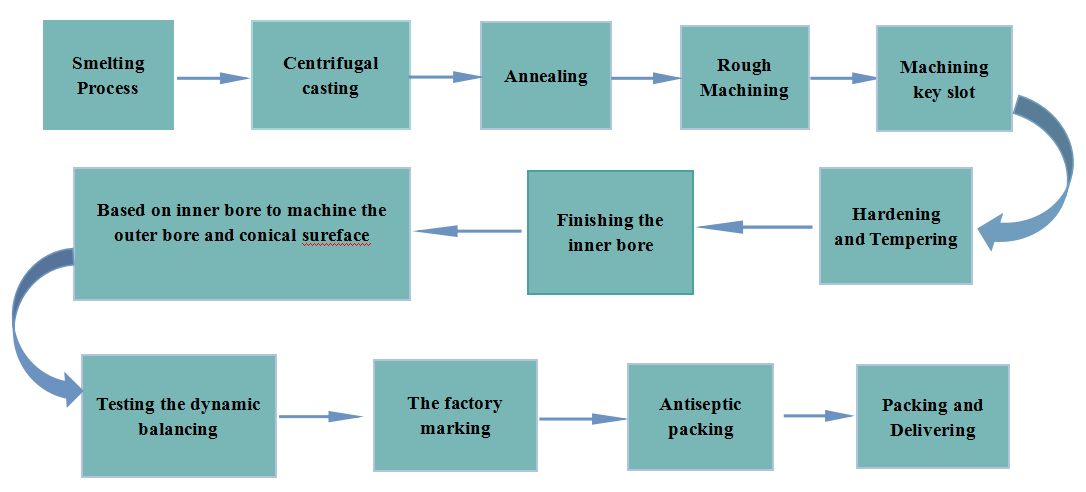
El tractament tèrmic és una part important de la fabricació del rodet d'acer 35CrMoV. El procés de refredament utilitza un escalfament a aproximadament 850–880 °C seguit d'un refredament amb oli per obtenir l'estructura martensítica requerida. Després del refredament, es realitza un reveniment a alta temperatura a aproximadament 550–650 °C.
La temperatura de reveniment es pot ajustar segons la resistència i la tenacitat requerides. En general, augmentar la temperatura de reveniment redueix la resistència alhora que millora la tenacitat. Per tant, la condició final del tractament tèrmic s'ha de seleccionar segons els requisits de rendiment mecànic de la bobina d'acer i l'aplicació prevista per al laminador en fred.
Després d'un tremp i reveniment adequats, el 35CrMoV pot mantenir una resistència estable per sota d'aproximadament 400 °C i pot suportar una exposició a curt termini fins a uns 500 °C en condicions específiques. El molibdè contribueix a la resistència a altes temperatures i a la resistència a la fluència, mentre que el sistema d'aliatge Cr-Mo-V afavoreix el rendiment mecànic general del material.
Requisits de mecanitzat de precisió
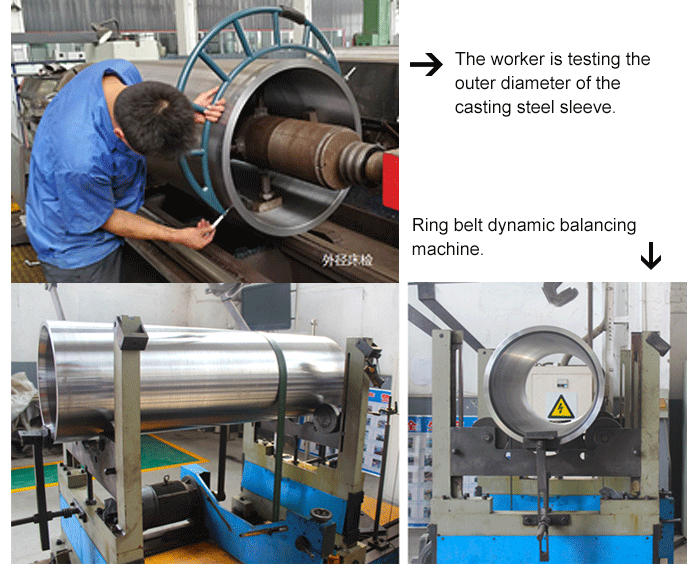
El carret d'acer 35CrMoV requereix un mecanitzat de precisió després del tractament tèrmic. El forat interior, el diàmetre exterior, les superfícies cilíndriques i les superfícies d'acoblament dels coixinets han de complir els requisits dimensionals i geomètrics especificats per al producte.
El forat interior es controla segons el grau IT6, amb un requisit d'ajust H6 i una rugositat superficial de Ra ≤0,8 μm. El diàmetre exterior es controla segons el grau IT7 amb un requisit d'ajust h7 i una rugositat superficial de Ra ≤1,6 μm. La cilindricitat es controla a ≤0,01 mm/100 mm, mentre que la coaxialitat de la superfície d'acoblament del coixinet es controla a ≤0,02 mm.
El mandrinat i el bruñido de precisió s'utilitzen per aconseguir la precisió dimensional i l'acabat superficial del forat interior requerits. Per a la superfície cilíndrica exterior, s'utilitza el rectificat cilíndric per obtenir la precisió dimensional i la qualitat superficial requerides, alhora que es redueix el risc de deformació tèrmica.
Per a un rodet d'acer giratori gran, cal controlar conjuntament la precisió dimensional i la precisió geomètrica. La relació entre el forat interior, el diàmetre exterior i l'eix de rotació afecta directament el muntatge final i la condició de rotació. Per tant, cal coordinar la selecció de dades de mecanitzat, la seqüència de mecanitzat, els processos de mandrinat, afilat i rectificat per mantenir la cilindricitat i la coaxialitat requerides.
Proves i inspecció d'equilibri dinàmic
L'equilibri dinàmic és un requisit de qualitat important per a un rodet d'acer utilitzat en equips de laminació en fred rotativa. Quan el rodet gira a alta velocitat, la distribució desigual de la massa pot produir força centrífuga i vibracions addicionals. Per tant, el producte acabat requereix proves d'equilibri dinàmic a més de la inspecció dimensional convencional.
GW Precision pot utilitzar una màquina d'equilibri dinàmic de corretges circulars per realitzar proves d'equilibri dinàmic del 100%. El requisit tècnic subministrat especifica un desequilibri residual fins al nivell G2.5 segons la norma ISO 1940.
La inspecció de qualitat també inclou proves de propietats mecàniques després del tractament tèrmic i la inspecció dimensional convencional. El procés d'inspecció cobreix les dimensions crítiques, l'estat de la superfície, la precisió geomètrica, les propietats mecàniques del material i l'estat d'equilibri dinàmic de la bobina d'acer acabada.
Per a productes personalitzats, els requisits d'inspecció es poden confirmar segons els dibuixos, les especificacions tècniques, els estàndards de qualitat i els requisits de l'aplicació del client. Això permet que el procés d'inspecció final es correspongui directament amb l'equip real del laminador en fred.
Consideracions sobre la reparació de soldadura
Si cal una reparació de soldadura per a una bobina d'acer 35CrMoV, el procés de soldadura ha de tenir en compte les característiques de l'acer d'aliatge d'alta resistència i el seu estat de tractament tèrmic. D'acord amb els requisits tècnics subministrats, el material s'ha de preescalfar a aproximadament 200-300 °C abans de soldar-lo.
Després de la reparació de la soldadura, cal un recuit d'alleujament de tensions per reduir la tensió de soldadura residual i ajudar a mantenir l'estabilitat dimensional. El procediment de soldadura real s'ha de determinar segons la ubicació de la reparació, l'estat del material, el mètode de soldadura, les condicions del tractament tèrmic i els requisits tècnics aplicables.
Per a les bobines d'acer de precisió, la reparació de la soldadura ha d'anar seguida d'una inspecció adequada i, si cal, d'una verificació dimensional per garantir que el component reparat continuï complint les toleràncies de mecanitzat i muntatge requerides.
Embalatge i protecció del producte
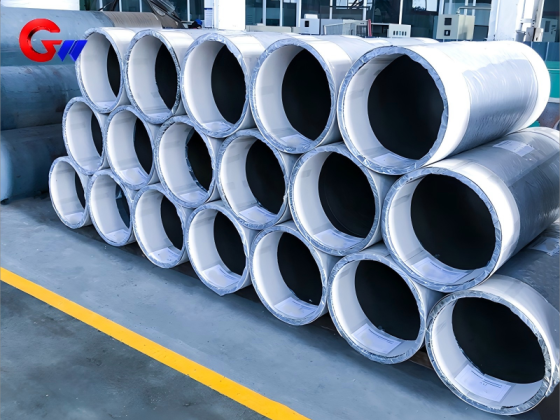
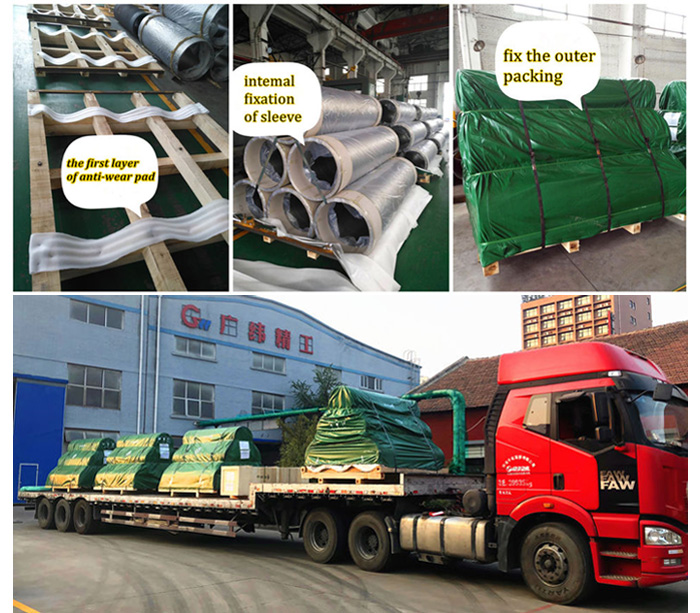
GW Precision té un equip d'embalatge experimentat i procediments d'embalatge establerts per a productes de bobina d'acer de precisió. L'embalatge està dissenyat per protegir la bobina d'acer 35CrMoV durant l'emmagatzematge, el transport, la manipulació i el lliurament i per reduir el risc de pèrdua o danys.
La neteja del producte també es té en compte durant l'embalatge. La superfície de la bobina d'acer es revisa i neteja abans de l'embalatge per ajudar a prevenir la contaminació durant el transport i l'emmagatzematge.
GW Precision ofereix fabricació de bobines d'acer 35CrMoV personalitzades segons els requisits del client, incloent-hi el material, les especificacions, el tractament tèrmic, la precisió del mecanitzat, l'equilibri dinàmic, la inspecció i els requisits d'embalatge. El procés de producció està pensat per proporcionar una bobina d'acer adequada per a aplicacions de laminació en fred d'alta càrrega i alta precisió, mantenint alhora els requisits de material i dimensions especificats.
Consideracions clau per a la bobina d'acer per a laminadors en fred
Reparació de soldadura: la soldadura de 35CrMoV requereix un preescalfament (200-300 ℃) i un recuit per alleujament de tensions després de la soldadura.