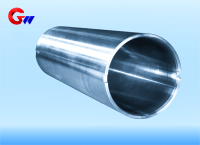
Mànega d'acer 35CrMoV personalitzada de la màquina de fresat de tires d'alumini
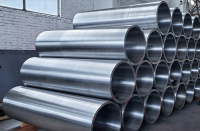
La màniga d'acer 35CrMoV s'utilitza àmpliament en aplicacions de laminació de làmina d'alumini, plaques d'alumini, làmines d'acer inoxidable i tires. Per a equips de laminació d'alta precisió, la concentricitat de la màniga, l'equilibri dinàmic i l'estabilitat dimensional són requisits de rendiment importants. La brutícia de la màniga d'acer 35CrMoV fabricada per GW Precision Technology es produeix mitjançant fosa centrífuga, proporcionant una estructura inicial adequada per al tractament tèrmic posterior, el mecanitzat de precisió i l'enginyeria de superfícies.
- GW Precision
- Xina, Luoyang
- Estipulació contractual
- La capacitat anual de la bobina d'acer és de 4000 peces
- Informació
Mànega d'acer 35CrMoV personalitzada de la màquina de fresat de tires d'alumini
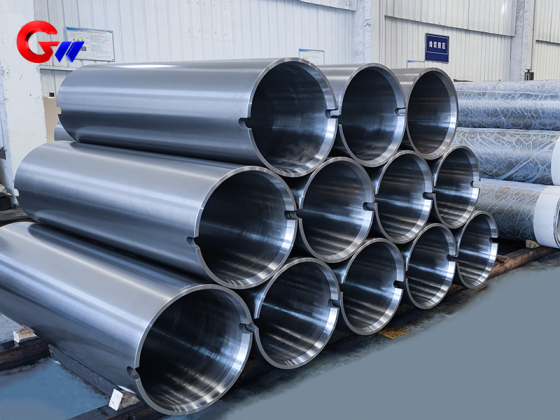
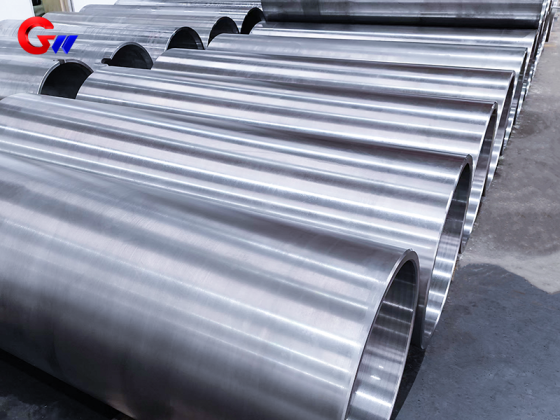
ElMànega d'acer 35CrMoV per a laminadors de tires d'aluminiés un component personalitzat d'alta resistència i resistència al desgast desenvolupat per a equips de laminació que requereixen una alta precisió dimensional, una rotació estable i una alta qualitat superficial. Les mànigues d'acer utilitzades en aplicacions de laminació de làmina d'alumini, xapa d'alumini, làmina d'acer inoxidable i tires estan exposades a càrregues mecàniques, efectes tèrmics, oli de laminació i micromoviment relatiu. Per tant, el procés de fabricació ha de tenir en compte conjuntament el rendiment del material, la concentricitat, l'equilibri dinàmic, la duresa superficial i l'estabilitat dimensional.
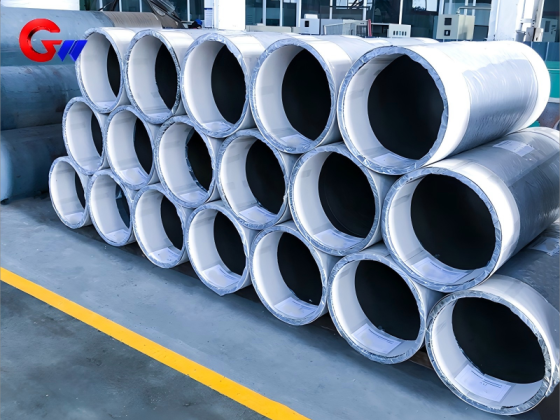
ElLa màniga d'acer 35CrMoV fabricada per GW Precision Technology s'obté mitjançant fosa centrífugaLa peça en brut de fosa centrífuga proporciona la base per a processos posteriors de tractament tèrmic, mecanitzat i enginyeria de superfícies. La màniga acabada es pot personalitzar segons les dimensions i els requisits tècnics de l'equip de laminació de tires d'alumini del client.
Aplicació en laminadors de tires d'alumini
En laminadors de sis i dotze alts, el màniguet d'acer 35CrMoV personalitzat es pot utilitzar juntament amb rodets intermedis o rodets de suport. Una de les seves funcions principals és reforçar el suport del rodet i suportar la força de flexió radial generada durant el laminació de tires d'alumini. Les dades d'aplicació subministrades indiquen un rang de càrrega típic de300–600 MPa.
Per a equips de laminació d'alta velocitat, també és important mantenir la precisió dimensional i dinàmica. A velocitats de laminació d'aproximadament10–25 m/s, la màniga està dissenyada per afavorir el control de la fluctuació del buit de rodament per≤0,005 mmAquest requisit dóna especial importància a la concentricitat, la precisió del mecanitzat i l'equilibri dinàmic.
El màniguet també participa en la gestió tèrmica durant el rodament. La fricció de rodament genera calor i la temperatura instantània a la zona de contacte pot arribar a aproximadament200–250 °CPer tant, l'estat del material i de la superfície ha de romandre estable sota càrregues tèrmiques i mecàniques repetides.
Condicions de treball en laminació d'alumini
El laminatge d'alumini crea requisits específics per al rendiment de les mànigues d'acer. Les estelles o partícules de material d'alumini poden adherir-se a la superfície de treball, per la qual cosa l'especificació tècnica subministrada requereix una duresa superficial de≥HRC45per millorar la resistència a l'adherència i al desgast superficial.
La màniga també pot funcionar en un entorn d'oli de laminació basat en emulsió amb un pH d'aproximadament8–10Per tant, la resistència a la corrosió es té en compte en el disseny d'enginyeria de superfícies, especialment quan la superfície de la màniga està exposada al fluid de rodament durant períodes prolongats.
La càrrega mecànica és una altra consideració important. Les dades de l'aplicació especifiquen més de10 cicles de càrrega, cosa que indica un requisit de vida útil a fatiga elevat per al màniga. A més, es pot produir un desgast per micromoviment a la superfície d'acoblament del coixinet, amb una quantitat de lliscament relatiu especificada de<50 μmPer tant, la màniga requereix una combinació de resistència estructural, duresa superficial i resistència al desgast per micromoviments.
Selecció de material 35CrMoV
La màniga utilitzaAcer 35CrMoV, seleccionat per la seva combinació de resistència, tenacitat, resistència al desgast i idoneïtat per al tractament tèrmic.
La composició química típica subministrada per a aquest material és:
C: 0,32–0,38%
Cr: 1,0–1,3%
Aproximadament: 0,4–0,6%
En: 0,1–0,2%
S'afegeix vanadi per formarCarburs tipus MCi refinar l'estructura del gra. Les dades del material subministrades indiquen una mida de gra refinada corresponent aGraus ASTM 10–12.
Després del tremp i el reveniment, la resistència a la tracció especificada és≥1100 MPaLes dades del material també especifiquen una tenacitat a la fractura deKIC ≥90 MPa·m¹/²Per a condicions de temperatura elevada, la taxa de retenció del límit elàstic s'especifica com85% a 300 °C.
Aquestes propietats proporcionen la base material per a una màniga d'acer sotmesa a càrregues mecàniques repetides, efectes tèrmics i desgast superficial durant el laminació a alta velocitat.
Tractament tèrmic i estabilitat dimensional
El principal procés de tractament tèrmic incloutremp i reveniment.
Per al refredament, el procés especificat és890 °C × 2 h, seguit d'un refredament alternatiu aigua-aire. El procés de reveniment és580 °C × 3 h, amb refrigeració per oli especificada per evitar el segon tipus de fragilitat per reveniment.
L'estabilitat dimensional s'aborda a més a través de processos de tractament addicionals. Les dades del procés subministrades especifiquentractament criogènic a −196 °C durant 24 h, amb austenita residual controlada per a<3%.
Un posteriortractament de temps a 200 °C × 8 hs'utilitza per eliminar l'estrès de processament. Aquests tractaments tenen com a objectiu millorar l'estabilitat dimensional i reduir la influència de l'estrès residual sobre el màniguet d'acer acabat.
Enfortiment de superfícies i protecció contra la corrosió
L'enginyeria de superfícies es pot aplicar segons les condicions de treball requerides. Les opcions de reforç subministrades inclouennitruració iònicaitremp làser.
Per a la nitruració iònica, el gruix de la capa blanca brillant especificat és20–30 μm, amb una duresa superficial deHV1100–1300Aquesta alta duresa superficial pot millorar la resistència al desgast i als danys per micromoviment.
El tremp làser pot proporcionar una tira endurida amb una amplada de5–8 mmi una profunditat endurida de1,2–1,5 mmAquest procés es pot seleccionar quan es requereix un enfortiment localitzat de la superfície.
Per a la protecció contra la corrosió, les opcions subministrades inclouenTractament compost de bany de sal QPQi recobriment nanocompost. El tractament QPQ està especificat per proporcionar resistència a la corrosióDe 2 a 3 vegades superior al cromatUn recobriment nanocompost com araTiAlN + MoS₂també es pot aplicar, amb un coeficient de fricció especificat de<0,1.
Procés d'enginyeria de superfícies compostes
Per a aplicacions que requereixen múltiples característiques de rendiment superficial, el procés de reforç compost subministrat consta de quatre etapes:
A. Tractament de sorrejat, nivell Sa3.0 → B. Nitruració iònica → C. Texturització làser → D. Recobriment per pulverització catòdica magnetrònica
El recobriment final pot utilitzar unEstructura multicapa de CrN/AlCrNamb un gruix total de recobriment de8–10 μmLa força d'unió especificada és≥80 N, mesurat mitjançant proves de ratllat.
Aquesta ruta d'enginyeria de superfícies combina la preparació de la superfície, la nitruració, la texturització làser i el recobriment per deposició física de vapor per millorar l'estat de la superfície de treball del màniga d'acer. La combinació de tractament específica es pot seleccionar segons l'aplicació de laminació i el rendiment de desgast i corrosió requerit.
Requisits de precisió per a mànigues d'acer
Per als equips de laminació de tires i làmines d'alumini, la concentricitat del màniga i l'equilibri dinàmic són crítics perquè el màniga funciona com a part d'un conjunt giratori. A velocitats de laminació de10–25 m/s, les desviacions en la concentricitat o l'equilibri dinàmic poden influir en l'estabilitat rotacional i el control del buit de balanceig.
Per tant, GW Precision Technology considera el procés de fabricació de peces en brut, el tractament tèrmic, l'estabilitat dimensional, el mecanitzat de precisió i l'enginyeria de superfícies com a etapes connectades en lloc d'operacions independents.
La peça en brut de fosa centrífuga proporciona la forma inicial del component, mentre que el tractament tèrmic i el mecanitzat posteriors estableixen la condició mecànica i geomètrica requerida.
La finalMàniga d'acer 35CrMoVes pot fabricar segons els dibuixos del client i els requisits d'aplicació dels equips de laminació de tires d'alumini. La selecció de materials, el tractament tèrmic, l'enfortiment de la superfície i el recobriment es poden combinar segons l'entorn operatiu requerit.
Fabricació personalitzada per GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.es troba a la part occidental del districte de Jianxi, a la ciutat de Luoyang, i les mànigues d'acer són una de les principals categories de productes de l'empresa.
GW Precision Technology fabrica mànigues d'acer personalitzades per a aplicacions de laminació industrial. Per a laMàniga d'acer 35CrMoV, la ruta de fabricació pot incorporar la fosa centrífuga de la peça en brut, el tremp i el reveniment, el tractament d'estabilitat dimensional, el mecanitzat de precisió i l'enginyeria de superfícies.
El producte està pensat per a aplicacions de laminació de làmina d'alumini, planxa d'alumini, làmina d'acer inoxidable i tires on es requereix una alta resistència, resistència al desgast, concentricitat, equilibri dinàmic i rendiment superficial. Combinant les característiques del material deAcer 35CrMoVAmb un tractament tèrmic específic per a l'aplicació i enginyeria de superfícies, la màniga es pot configurar per a diferents equips de laminació i condicions de treball.